Mit ausreichend Zeit für die Auswahl geeigneter Bauteile und entsprechende Justierungen lassen sich die Mahlscheiben einer einzelnen Mühle präzise ausrichten. Die größere Herausforderung besteht jedoch darin, über eine gesamte Produktionsserie hinweg gleichbleibende Ergebnisse zu erzielen, ohne für jedes einzelne Gerät mehrere Stunden aufwenden zu müssen.
Die Mahlscheiben werden nicht direkt miteinander verbunden. Ihre relative Position wird durch Spindel, Lager, Gehäuse, Mahlscheibenträger und die Schnittstellen zwischen diesen Komponenten bestimmt. Die präzise Bearbeitung jedes einzelnen Bauteils ist wichtig, dennoch können sich kleine Abweichungen nach der Montage summieren. Bei der Motto 80 wird dieses Problem an drei Stellen berücksichtigt: an der rotierenden Baugruppe, am Ausrichtmechanismus der Mahlscheiben und an der Führung, die sich bei der Einstellung des Mahlspalts bewegt.
Warum Bauteiltoleranzen nur einen Teil des Gesamtbilds ausmachen
Stellen Sie sich fünf Schnittstellen vor, die an der Außenkante der Mahlscheibe jeweils eine Abweichung von 5 µm in derselben Richtung verursachen. Die Gesamtabweichung könnte dadurch 25 µm erreichen. Dies ist lediglich ein vereinfachtes Beispiel und kein Messwert der Motto 80. Bei einer realen Baugruppe spielen zusätzlich die Richtung und Geometrie jeder einzelnen Abweichung eine Rolle. Deshalb lassen sich die Werte aus den Bauteilzeichnungen nicht einfach addieren, um die endgültige Position der Mahlscheiben vorherzusagen.
Eine mögliche Lösung besteht darin, die Toleranzen weiterer Bauteile zu reduzieren, Komponenten gezielt miteinander zu kombinieren oder Baugruppen außerhalb des Zielbereichs nachzubearbeiten. Diese Maßnahmen können das Ergebnis verbessern, verursachen jedoch bei jeder Produktionscharge erneut Zeit- und Kostenaufwand. Die kritischen Bauteile der Motto 80 werden mit engen Toleranzen gefertigt. Zusätzlich verfügt die Baugruppe über eine Einstellmöglichkeit, mit der sich eine bei der Montage entstandene korrigierbare Neigung ausgleichen lässt. Anschließend messen wir das Ergebnis an der vollständig montierten Baugruppe.
Zuerst eine präzise rotierende Baugruppe herstellen
Bevor wir die feststehende Mahlscheibe justieren, müssen wir wissen, wie sich die Montagefläche der rotierenden Mahlscheibe während einer vollständigen Umdrehung verhält. Bewegt sich diese Fläche beim Drehen der Spindel in axialer Richtung, lässt sich diese Bewegung nicht durch eine Justierung der feststehenden Mahlscheibe ausgleichen.
Die Motto 80 verwendet eine 15-mm-Edelstahlspindel, die von zwei Schrägkugellagern gelagert wird. Definierte Passungen und eine Arretierung sorgen für eine stabile Lagerung. Nach der vollständigen Montage dieser Baugruppe wird das Lagergehäuse in einer standardisierten Vorrichtung fixiert, während sich die Spindel dreht. Dabei messen wir an einem festgelegten Punkt der Montagefläche über eine vollständige Umdrehung die axiale Abweichung. Die werkseitige Abnahmegrenze für diesen Planlauf beträgt 20 µm (0,020 mm).
Wir prüfen die Fläche, auf der die Mahlscheibe tatsächlich aufliegt, und nicht nur die Spindel selbst. Auf diese Weise berücksichtigt die Messung bereits vor dem Einbau der Baugruppe in die Mühle die kombinierten Einflüsse von Spindel, Lagern und der Verbindung zum Mahlscheibenträger.
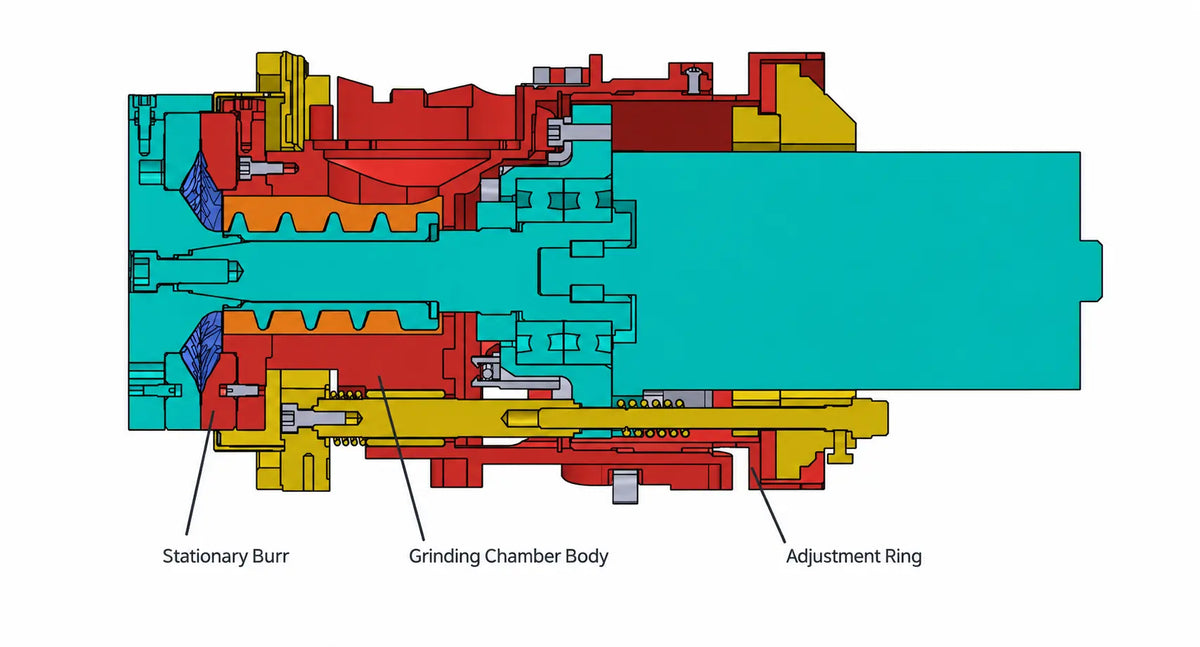
 Das türkisfarbene horizontale Bauteil ist die rotierende Spindelbaugruppe, die vor der Endmontage der Mühle geprüft wird.
Anschließend die Mahlscheiben nach der Montage ausrichten
Eine präzise rotierende Baugruppe garantiert noch nicht, dass die beiden Mahlscheiben nach der Montage der Mühle parallel zueinander stehen. Zwischen der rotierenden und der feststehenden Mahlscheibe befinden sich weitere Bauteile und Passflächen. Bereits eine kleine Abweichung an einer dieser Schnittstellen kann dazu führen, dass die feststehende Mahlscheibe schräg steht.
 Der aktualisierte Querschnitt zeigt die feststehende Mahlscheibe, das Mahlkammergehäuse und den Einstellring.
Drei Einstellschrauben ermöglichen es, die Ausrichtung der tragenden Struktur zu verändern. Bei der Werksmontage unterstützt eine elektronisch gesteuerte Vorrichtung diesen Ausrichtungsschritt. Das Prinzip ist jedem vertraut, der schon einmal Mahlwerkscheiben mithilfe dünner Unterlegscheiben ausgerichtet hat. Bei der Motto 80 ist die Einstellmöglichkeit jedoch direkt in die Konstruktion integriert und auf spezielle Produktionswerkzeuge abgestimmt.
Verursacht eine Schnittstelle eine leichte Neigung des Mahlscheibenträgers, kann der Dreipunktmechanismus diese nach der Montage korrigieren, sofern sie innerhalb seines Einstellbereichs liegt. Er kann weder einen Planlauffehler der Spindel ausgleichen noch eine präzise Bearbeitung der Spindel, der Lagersitze und der Führungskomponenten überflüssig machen. Er korrigiert vielmehr die relative Neigung, die beim Zusammenfügen mehrerer Bauteile entsteht.

Einstellmechanismus im aktualisierten Querschnitt, einschließlich des Gleitstifts und der Nivellierschraube.
Warum für die fertig montierte Mühle ein Grenzwert von 25 µm gilt
Unter bestimmten, von unserem Entwicklungsteam geprüften Bedingungen erreicht der Ausrichtungsschritt im besten Fall eine Genauigkeit, die etwa der Hälfte der gemessenen Spindelabweichung entspricht. Eine Spindelabweichung von 20 µm ermöglicht unter diesen Bedingungen beispielsweise eine Ausrichtungsgenauigkeit von etwa 10 µm. Dieser Wert von 10 µm bezieht sich ausschließlich auf den Einstellvorgang und stellt nicht die Gesamtgenauigkeit einer fertig montierten Mühle dar.
Ein Grenzwert für die Serienproduktion muss darüber hinaus verbleibende Montageabweichungen, die Prüfung, die Einstelldauer sowie den Aufwand für das Erreichen und Überprüfen noch engerer Ergebnisse berücksichtigen. Unter Einbeziehung all dieser Faktoren haben wir den werkseitigen Abnahmegrenzwert für die Parallelität der Mahlscheiben auf 25 µm festgelegt.
Diese Zahl bezieht sich auf die Schwankung des Mahlspalts und bedeutet nicht, dass der maximale Abstand zwischen den Mahlscheiben 25 µm beträgt. Wird beispielsweise am gleichen Referenzradius ein kleinster Mahlspalt von 200 µm und ein größter von 225 µm gemessen, ergibt sich eine Abweichung von 25 µm. Der Grenzwert soll sicherstellen, dass die fertigen Geräte gleichbleibende Ergebnisse erzielen, ohne auf außergewöhnlich günstig zusammenpassende Bauteile oder zeitaufwendige individuelle Einstellungen angewiesen zu sein.
Die Ausrichtung bei Änderungen der Mahlspalteinstellung beibehalten
Der Träger der feststehenden Mahlscheibe bewegt sich, wenn der Mahlspalt eingestellt wird. Neigt er sich während dieser Bewegung, bleibt eine bei einer bestimmten Einstellung erzielte Ausrichtung nicht über den gesamten Einstellbereich erhalten.
Drei Gleitführungsstifte führen die Bewegung des Trägers. Ihre Außenflächen sind spitzenlos geschliffen, während die zugehörigen Bohrungen durch Ausdrehen passgenau bearbeitet werden. Die Stifte tragen dazu bei, die Ausrichtung des Trägers bei Veränderungen des Mahlspalts beizubehalten. Die Spindel gewährleistet die Rotationsgenauigkeit, die Dreipunkteinstellung bestimmt die relative Position der Mahlscheiben und die Führungsstifte halten diese Position während der Bewegung des Trägers aufrecht. Jede dieser Maßnahmen wirkt einer anderen Fehlerquelle entgegen.
Was bei der Ausrichtung gemessen wird – und was nicht
Der Grenzwert von 20 µm für den Planlauf der Montagefläche und der Grenzwert von 25 µm für die Parallelität der Mahlscheiben sind zwei separate Werksprüfungen. Keiner dieser Werte kann den jeweils anderen ersetzen. Die zuvor genannten etwa 10 µm stellen das unter bestimmten Bedingungen erreichbare Best-Case-Ergebnis des Ausrichtungsschritts dar und sind kein Abnahmegrenzwert für die vollständig montierte Mühle.
Unabhängig davon müssen auch die Mahlscheiben selbst betrachtet werden. Ihre Passflächen und Schneidprofile können geringfügige Abweichungen aufweisen. Ein mechanischer Ausrichtungswert bedeutet daher nicht, dass der Abstand an jedem Punkt der Schneidflächen exakt gleich ist. Der hier beschriebene Prozess bestimmt die relative Position der beiden Mahlscheibenbaugruppen zueinander. Die Geometrie der Mahlscheibenoberflächen wird dagegen durch den Herstellungsprozess der Mahlscheiben bestimmt.
Präzision in der Produktion bedeutet für uns, die rotierende Baugruppe zu vermessen, die Ausrichtung nach der Montage zu korrigieren und die fertig montierte Mühle anhand eines festgelegten Grenzwerts zu prüfen. So erzielen wir reproduzierbare Ergebnisse und behalten gleichzeitig die Anforderungen an die Bearbeitung, die Einstelldauer und die Produktionskosten unter Kontrolle.
Teilen:
Das Mahlgeräusch der Motto 80 verstehen: Warum die Bohnenzufuhrrate wichtig ist
Motto80 October Update: Overseas Batch 2 Production Plan and Product Improvements