Es ist möglich, die Mahlscheiben einer einzelnen Mühle auszurichten, wenn man genügend Zeit für die Auswahl der Teile und die Durchführung der Einstellungen aufwendet. Die schwierigere Aufgabe besteht darin, bei einer laufenden Produktion konsistente Ergebnisse zu erzielen, ohne Stunden für jedes Gerät zu benötigen.
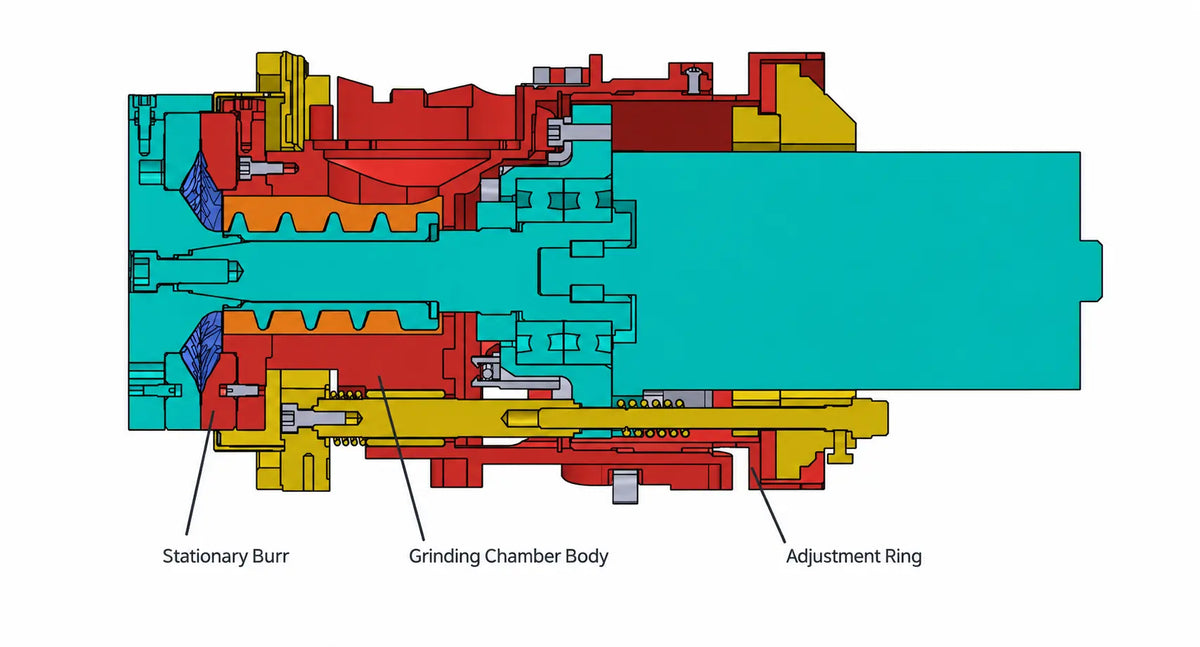
Die Mahlscheiben sind nicht direkt miteinander verbunden. Ihre relative Position hängt von der Spindel, den Lagern, dem Gehäuse, den Scheibenträgern und den Schnittstellen zwischen diesen Teilen ab. Eine präzise Bearbeitung jedes Teils ist wichtig, doch können sich kleine Abweichungen nach der Montage addieren. Motto80 begegnet diesem Problem an drei Stellen: an der rotierenden Baugruppe, am Mahlscheiben-Ausrichtungsmechanismus und an der Führung, die sich mit der Mahlgradeinstellung bewegt.
Warum Bauteiltoleranzen nur ein Teil der Geschichte sind
Stellen Sie sich fünf Schnittstellen vor, die jeweils eine gleichwertige Abweichung von 5 μm an der Mahlscheibenkante verursachen, alle in die gleiche Richtung. Die kombinierte Abweichung könnte 25 μm erreichen. Dies ist ein vereinfachtes Beispiel, keine Motto80-Messung. Bei einer tatsächlichen Montage spielen auch die Richtung und Geometrie jedes Fehlers eine Rolle, daher können die Zahlen auf den Bauteilzeichnungen nicht einfach addiert werden, um die endgültige Mahlscheibenposition vorherzusagen.
Eine Reaktion darauf ist, die Toleranzen über mehr Komponenten hinweg zu verschärfen, Teile selektiv zu paaren oder Baugruppen nachzuarbeiten, die außerhalb des Zielbereichs liegen. Diese Ansätze können das Ergebnis verbessern, aber der Zeit- und Kostenaufwand fällt für jede Charge erneut an. Wir fertigen kritische Motto80-Teile mit engen Toleranzen und bieten eine Einstellmöglichkeit, bei der die Montage einen korrigierbaren Neigungswinkel einführen kann. Wir messen dann das montierte Ergebnis.
Zuerst eine präzise rotierende Baugruppe schaffen
Bevor wir die feststehende Mahlscheibe einstellen, müssen wir wissen, wie sich die Montagefläche der rotierenden Mahlscheibe über eine volle Umdrehung verhält. Wenn sich diese Fläche axial bewegt, während sich die Spindel dreht, kann das Einstellen der feststehenden Seite die Bewegung nicht beheben.
Motto80 verwendet eine 15 mm Edelstahlspindel, die von zwei Schrägkugellagern gestützt wird. Kontrollierte Passungen und eine Arretierung bilden die Stützstruktur. Sobald diese Baugruppe komplett ist, hält eine standardisierte Vorrichtung das Lagergehäuse, während sich die Spindel dreht. Wir messen die axiale Abweichung an einem spezifizierten Punkt auf der Mahlscheiben-Montagefläche über eine Umdrehung. Das werkseitige Abnahmelimit für diesen Planlauf beträgt 20 μm (0,020 mm).
Wir überprüfen die Fläche, die tatsächlich die Mahlscheibe stützen wird, anstatt nur die blanke Spindel. Diese Prüfung umfasst die kombinierten Auswirkungen von Spindel, Lagern und der Verbindung zum Mahlscheibenträger, bevor die Baugruppe in die Mühle eingebaut wird.
Dann die Mahlscheiben nach der Montage ausrichten
Eine präzise rotierende Baugruppe garantiert nicht, dass die beiden Mahlscheiben parallel zueinander stehen, sobald die Mühle montiert ist. Weitere Komponenten und Passflächen sitzen zwischen den rotierenden und feststehenden Mahlscheiben. Eine kleine Abweichung an einer dieser Schnittstellen kann die feststehende Seite neigen.
Drei Einstellschrauben erlauben es uns, die Ausrichtung der Stützstruktur zu verändern. Während der Werksmontage unterstützt eine elektronisch gesteuerte Vorrichtung diesen Ausrichtungsschritt. Das Prinzip ist jedem bekannt, der schon einmal dünne Unterlegscheiben zur Ausrichtung von Mahlscheiben verwendet hat, aber bei der Motto80 ist die Einstellmöglichkeit in die Struktur integriert und mit speziellen Produktionswerkzeugen gekoppelt.
Wenn eine Schnittstelle eine geringfügige Neigung des Trägers einführt, kann der Drei-Punkt-Mechanismus diese nach der Montage korrigieren, sofern die Neigung innerhalb seines Einstellbereichs liegt. Er kann keinen Spindelrundlauffehler korrigieren und er macht die präzise Bearbeitung von Spindel, Lagerpassungen und Führungskomponenten nicht überflüssig. Er befasst sich mit der relativen Neigung, die entsteht, wenn mehrere Teile zusammengefügt werden.
Warum die fertige Mühle ein 25 μm-Limit hat
Unter spezifischen, von unserem Ingenieurteam bewerteten Bedingungen hat der Ausrichtungsschritt eine Leistungsfähigkeit im besten Fall von etwa der Hälfte des Spindelgenauigkeitswertes gezeigt. Zum Beispiel entspricht eine 20 μm Spindelmessung unter diesen Bedingungen einer Ausrichtungsfähigkeit von etwa 10 μm. Dieser 10 μm-Wert beschreibt den Einstellschritt. Er ist nicht die allgemeine Genauigkeitsspezifikation für eine fertige Mühle.
Ein Produktionslimit muss auch Restmontagefehler, Inspektion, Einstellzeit und die Kosten für das Erreichen und Verifizieren engerer Ergebnisse berücksichtigen. Zusammenfassend setzen wir ein endgültiges werkseitiges Abnahmelimit von 25 μm für die Parallelität der Mahlscheiben fest.
Diese Zahl bezieht sich auf die Variation im Mahlspalt, nicht auf einen maximalen Mahlscheibenabstand von 25 μm. Bei demselben Referenzradius würde beispielsweise ein kleinster gemessener Spalt von 200 μm und ein größter von 225 μm eine Variation von 25 μm ergeben. Der Zweck dieses Limits ist es, ein Ergebnis zu definieren, das fertige Einheiten konsistent erreichen können, ohne von ungewöhnlich vorteilhaften Teilen oder langwierigen individuellen Einstellungen abhängig zu sein.
Die Ausrichtung bei Einstellungsänderungen beibehalten
Der Träger der feststehenden Mahlscheibe bewegt sich, wenn der Mahlgrad geändert wird. Wenn er sich während dieser Bewegung neigt, wird eine bei einer Einstellung erreichte Ausrichtung nicht über den gesamten Betriebsbereich gehalten.
Drei gleitende Führungsstifte steuern die Bewegung des Trägers. Ihre Außenflächen sind spitzenlos geschliffen, und die Gegenbohrungen sind zur Kontrolle der Passung fertig gebohrt. Die Stifte tragen dazu bei, die Ausrichtung des Trägers bei Änderung des Mahlscheibenabstands zu bewahren. Die Spindel steuert die Rotationsgenauigkeit, die Drei-Punkt-Einstellung legt die relative Mahlscheibenposition fest, und die Führungsstifte helfen, diese beizubehalten, während sich der Träger bewegt. Jede dieser Maßnahmen adressiert eine andere Fehlerquelle.
Was die Ausrichtung misst und was nicht
Das 20 μm-Limit für den Planlauf der Montagefläche und das 25 μm-Limit für die endgültige Mahlscheibenparallelität sind separate Werksprüfungen. Keines sollte durch das andere ersetzt werden. Der Wert von etwa 10 μm ist ein Best-Case-Ergebnis für den Ausrichtungsschritt unter spezifischen Bedingungen, kein Abnahmelimit für die komplette Mühle.
Es gibt auch eine separate Frage bezüglich der Mahlscheiben selbst. Ihre Passflächen und Schneidprofile können kleine Variationen aufweisen. Ein mechanischer Ausrichtungswert bedeutet nicht, dass jeder Punkt auf den Schneidflächen exakt denselben Spalt aufweist. Der hier beschriebene Prozess steuert, wie die beiden Mahlscheibenbaugruppen relativ zueinander sitzen; der Herstellungsprozess der Mahlscheiben bestimmt die Geometrie der Mahlflächen.
Für uns bedeutet Präzision in der Produktion, die rotierende Baugruppe zu messen, die Ausrichtung nach der Montage zu korrigieren und die fertige Mühle gegen ein definiertes Limit zu prüfen. So arbeiten wir auf ein wiederholbares Ergebnis hin und halten gleichzeitig die Anforderungen an die Bearbeitung, die Einstellzeit und die Produktionskosten unter Kontrolle.
Teilen:
Das Mahlgeräusch der Motto80 verstehen: Warum die Bohnenzufuhrrate wichtig ist